在食品加工行业中,分装环节是保障产品品质与安全的重要环节。随着市场对食品包装规格、保质期及运输效率要求的提升,企业面临着如何在分装环节中实现高效、精准与合规的挑战。对于食品企业而言,技术选型不仅涉及设备性能,更需要综合考虑操作流程、人员培训以及后期维护等多方面因素,以确保分装环节的稳定运行。
首先,设备的自动化程度是食品分装选型中的核心关注点。传统的人工分装方式虽然成本较低,但存在效率低、误差率高以及劳动强度大等问题。而采用自动分装机不仅能显著提升生产效率,还能降低人为操作带来的食品安全风险。例如,部分企业选用具有精准计量功能的分装设备,通过传感器和控制系统实现对不同产品规格的快速切换,有效应对多品种、小批量的生产需求。
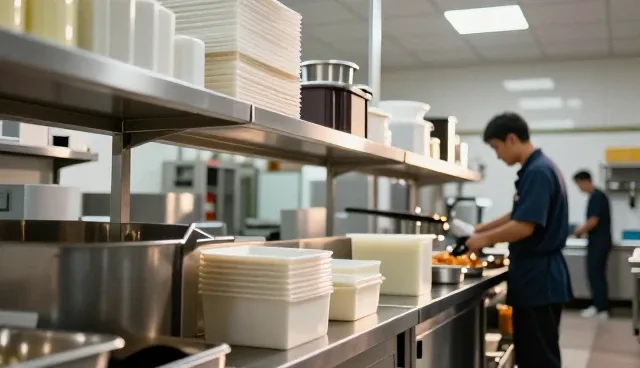
其次,分装设备的卫生安全性能直接影响食品质量与合规性。食品分装过程中,设备材料的选择、结构设计以及清洁方式必须符合国家食品安全标准。例如,采用不锈钢材质或食品级塑料的设备能够有效防止金属污染,同时具备易拆卸、易清洗的结构设计,便于日常维护和消毒。此外,部分企业还会结合高温灭菌或紫外线消毒技术,进一步提升设备的卫生保障能力。
在实际应用中,分装设备的能耗与运行成本同样是技术选型的重要考量因素。食品企业在选择设备时,需综合评估其能耗水平、使用寿命以及维护成本。例如,部分企业引入节能型分装机,通过优化电机设计和控制系统,实现低功耗运行,同时减少设备故障率。这种选型方式不仅有助于降低长期运营成本,还能提升企业的可持续发展能力。
此外,分装环节的信息化管理也是技术选型中不可忽视的部分。随着物联网和智能系统的普及,部分企业开始将分装设备与MES(制造执行系统)或ERP(企业资源计划)系统进行集成,实现生产数据的实时采集与分析。例如,通过设备内置的数据接口,企业可以随时获取分装批次、产量、误差率等关键指标,为质量管理提供有力支撑。
在分装流程设计方面,企业还需根据自身生产规模和产品特性,合理规划分装线布局。例如,对于需要低温分装的食品,企业可能会选择带有冷链系统的分装设备,以确保产品在分装过程中的温度稳定性。同时,部分企业还会在分装环节引入防潮、防尘等措施,以减少外界环境对食品质量的影响。
最后,员工的操作培训与设备维护计划也是技术选型后的重要配套工作。即使引入了先进的分装设备,如果操作人员缺乏专业培训或设备维护不到位,仍可能影响分装效率与食品安全。因此,企业在选型时应同时考虑设备供应商提供的技术支持和培训服务,确保设备能够充分发挥其性能优势。